Что такое адгезия краски к металлу и почему металл требует особого подхода

Почему краска отходит от металла, почему краска не держится на металле, почему отслаивается краска от металла — это одни из самых частых вопросов, с которыми сталкиваются производственные предприятия, малярные участки и монтажные организации. На практике причина обычно не в самой краске, а в ошибках на этапах подготовки основания, выбора грунтовки и формирования всей системы покрытия.
Адгезия краски к металлу — это не случайный результат, а следствие правильно организованного технологического процесса. Если поверхность плохо очищена, неправильно подобран грунт по металлу, не соблюдена толщина покрытия или проигнорированы особенности оцинкованной стали, покрытие быстро теряет сцепление с основанием, начинает пузыриться, шелушиться и отслаиваться.
Адгезия краски к металлу — это прочность сцепления лакокрасочного покрытия с металлической поверхностью. В отличие от дерева, МДФ и других пористых материалов, металл практически не впитывает лакокрасочный материал. Поэтому покрытие держится не за счёт впитывания, а за счёт:
- межфазного взаимодействия;
- химического сцепления;
- механического зацепления на микроуровне;
- правильно сформированного поверхностного профиля.
Именно поэтому подготовка металлической поверхности под покраску критически важна. Если металл загрязнён, слишком гладкий, покрыт оксидами, солями или пассивационной плёнкой, даже качественная краска не сможет обеспечить долговечную защиту.
Проще говоря, если нарушена подготовка металла под покраску, покрытие держится только на слабых межмолекулярных силах. В реальных условиях эксплуатации этого недостаточно, и через некоторое время возникает проблема: краска отслаивается от металла, краска отваливается от металла пластами или начинает отслаиваться по кромкам и сварным швам.
Почему краска отходит от металла: основные причины
Когда заказчик спрашивает, почему краска отходит от металла после покраски, чаще всего причина кроется в одной или нескольких типовых ошибках:
- поверхность была плохо очищена;
- металл не был нормально обезжирен;
- остались соли, пыль, окалина или следы коррозии;
- выбран неподходящий грунт по металлу;
- нарушены межслойные интервалы;
- не соблюдена толщина сухого слоя;
- окраска выполнена при высокой влажности или близко к точке росы;
- не учтены особенности оцинковки.
Рассмотрим эти ошибки подробнее.
Ошибка №1. Окраска по загрязнённой поверхности
Одна из главных причин, почему краска не держится на металле, — нанесение ЛКМ на неподготовленное основание. На поверхности могут присутствовать:
- масла и смазки после механообработки;
- остатки технологических жидкостей;
- продукты коррозии;
- солевые загрязнения;
- окалина;
- сварочные брызги;
- мелкая пыль после шлифовки или абразивоструйной обработки.
Многие считают, что достаточно просто протереть металл растворителем. На практике этого часто недостаточно, особенно если речь идёт про подготовку стали к покраске для ответственных антикоррозионных систем. Растворительная очистка может быть лишь одним из этапов, но сама по себе она не заменяет полноценную подготовку поверхности.
Если на металле остаются загрязнения, между основанием и покрытием формируется слабый промежуточный слой. В результате:
- краска шелушится на металлической поверхности;
- краска пузырится и отходит от металла;
- краска отслаивается плёнкой от металла;
- снижается срок службы всей системы.
Как правильно выполнять подготовку металла к покраске
Для углеродистой стали в ответственных системах стандартным решением считается:
- абразивоструйная очистка до степени Sa 2½;
- удаление пыли;
- контроль солевых загрязнений;
- нанесение грунта в пределах технологического окна.
Важно понимать: после очистки металл начинает повторно окисляться. Поэтому между подготовкой поверхности и нанесением первого слоя не должно проходить слишком много времени. Конкретный интервал зависит от влажности, температуры воздуха, температуры металла и требований производителя ЛКМ.
Если задача стоит как как подготовить металл под покраску, то правильный ответ всегда включает не только очистку, но и контроль состояния поверхности перед нанесением грунта.
Ошибка №2. Неправильный выбор грунтовки металла перед покраской
Запрос грунтовка металла перед покраской часто воспринимается слишком упрощённо — будто существует один универсальный грунт на все случаи. На самом деле универсального решения нет. Грунт по металлу подбирают с учётом:
- типа основания;
- категории коррозионной активности среды;
- требований по сроку службы;
- условий нанесения;
- совместимости с последующими слоями.
Если грунт выбран неправильно, возникает типичная ситуация: внешне покрытие выглядит нормально, но через некоторое время становится понятно, почему отслаивается грунт от металла и вслед за ним разрушается вся система.
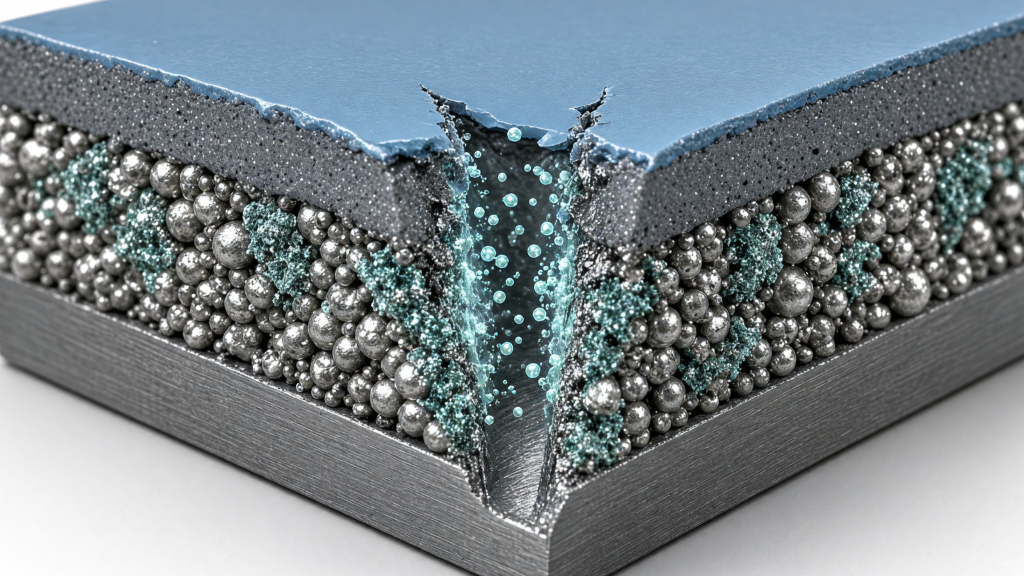
Цинконаполненный грунт: когда он нужен
Для стальных конструкций, работающих в агрессивной атмосфере, часто применяют цинконаполненный грунт. Это один из наиболее эффективных вариантов для долговечных систем антикоррозионной защиты при условии качественной подготовки основания.
Критически важно: цинкнаполненные грунты требуют обязательной абразивоструйной подготовки до Sa 2½. Цинконаполненный грунт обеспечивает катодную защиту стали. Но он работает только тогда, когда есть хороший контакт со стальной поверхностью. Если основание очищено недостаточно хорошо, защитный механизм фактически не реализуется.
Поэтому цинконаполненный грунт обычно используют:
- для конструкционной стали;
- в системах для категорий C3–C5 (ISO 12944-2) ;
- после качественной абразивоструйной очистки;
- в составе многослойной системы с промежуточным и финишным слоем.
Научные данные подтверждают: системы с цинконаполенным грунтом толщиной 60–80 мкм в сочетании с эпоксидным промежуточным слоем и полиуретановым финишем общей толщиной 200–300 мкм обеспечивают срок службы более 20 лет в условиях C4–C5.
Если в проекте требуется высокая долговечность, именно цинконаполненный грунт часто становится базовым решением для первого слоя.
Антикоррозийный грунт по металлу на эпоксидной основе
Для менее агрессивных условий эксплуатации (C2–C3) и в ситуациях, где выбор системы ограничен условиями нанесения, широко применяют антикоррозийный грунт по металлу на эпоксидной основе с фосфатом цинка в качестве антикоррозионного пигмента. Фосфат цинка обеспечивает пассивацию анодных участков, замедляя коррозионные процессы даже при частичном нарушении сплошности покрытия.
Такой антикоррозийный грунт по металлу помогает:
- повысить стойкость к коррозии;
- улучшить адгезию последующих слоёв;
- снизить риск подслойного разрушения покрытия;
- обеспечить стабильную основу под финишную эмаль.
Документация производителей указывает: грунты на основе фосфата цинка могут наноситься как на чёрный металл, так и на оцинкованную сталь, обеспечивая адгезию 1 балл по ГОСТ 15140 и прочность сцепления не менее 4 МПа.
Частая ошибка: неподходящий грунт по оцинковке
Отдельного внимания требует грунт по оцинковке. Оцинкованная сталь ведёт себя иначе, чем чёрный металл. Ошибка в подборе грунта по оцинкованной поверхности часто приводит к тому, что краска слезает с металла уже на раннем сроке эксплуатации.
Например, применение неподходящих алкидных материалов по свежему цинку нередко вызывает проблемы со сцеплением. Поэтому грунт по оцинковке должен подбираться строго по рекомендациям производителя ЛКМ и с учётом состояния поверхности.
Ошибка №3. Недостаточная толщина покрытия
Ещё одна распространённая причина, почему краска отслаивается от металла через год, — экономия на толщине лакокрасочной системы. Толщина сухого слоя (DFT)— это не формальность, а один из ключевых параметров защитной способности покрытия.
Для систем антикоррозионной защиты минимальные толщины регламентированы международными и национальными стандартами.
ISO 12944 устанавливает следующие номинальные толщины для стальных конструкций в зависимости от категории коррозионной активности
Категория /
Долговечность
|
Низкая (l)
|
Средняя (m)
|
Высокая (h)
|
C2
|
80 мкм
|
120 мкм
|
160 мкм
|
C3
|
120 мкм
|
160 мкм
|
200 мкм
|
C4
|
160 мкм
|
200 мкм
|
240 мкм
|
C5
|
200 мкм
|
240 мкм
|
280 мкм
|
Приведённые значения относятся к минимальной толщине системы. Практика контроля толщины оперирует понятием «правило 80–20»: 80% измерений должны быть не ниже номинала, а оставшиеся 20% — не ниже 80% от номинала.
Для расчёта необходимого количества материала используется теоретический расход с учётом объёмного сухого остатка. Например, для получения DFT 100 мкм при сухом остатке 80% теоретический расход составляет примерно 170 г/м² без учёта потерь на распыление.
Если покрытие слишком тонкое:
- снижается барьерная защита;
- быстрее развивается подплёночная коррозия;
- уменьшается устойчивость к влаге и агрессивной среде;
- возрастает риск раннего отслоения.
Именно поэтому покраска металла для промышленного применения должна выполняться с контролем DFT, а не “на глаз”. Номинальная толщина системы зависит от:
- категории среды;
- типа грунта;
- типа промежуточного слоя;
- вида финишного покрытия;
- требований по долговечности.
Для объектов с высокими требованиями к ресурсу покрытия недостаточно просто выбрать хорошую краску — нужно правильно рассчитать всю систему и обеспечить заданную толщину каждого слоя.
Ошибка №4. Игнорирование особенностей оцинкованной стали
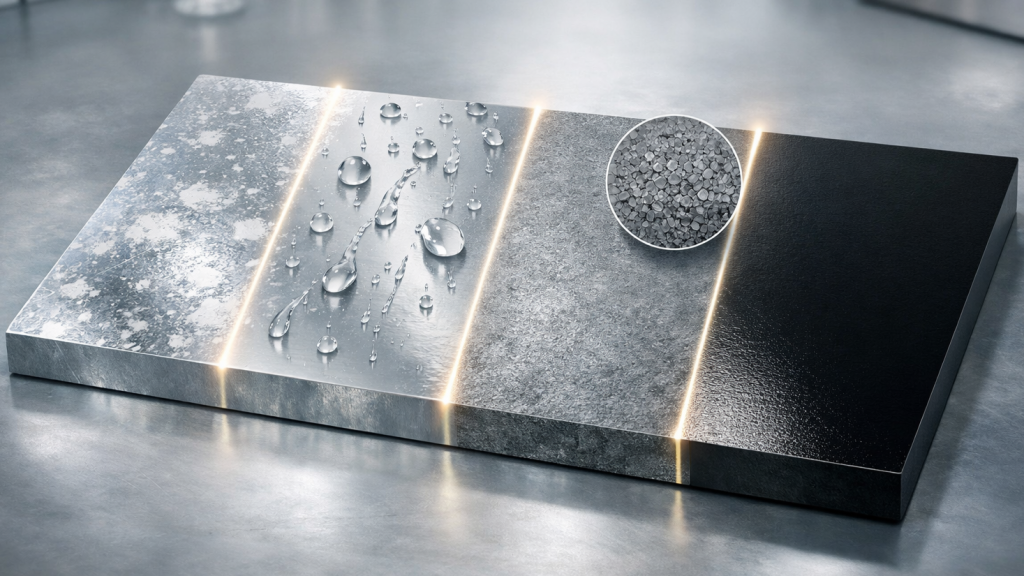
Запросы грунт по оцинковке, почему краска не держится на оцинковке, чем покрасить оцинкованный металл стабильно востребованы, потому что оцинкованная поверхность действительно требует особого подхода.
Почему с оцинковкой возникают проблемы
На поверхности оцинкованной стали могут присутствовать:
- пассивационные плёнки;
- оксиды и гидроксиды цинка;
- загрязнения после хранения и транспортировки;
- продукты влажностной коррозии, включая “белую ржавчину”.
Именно поэтому подготовка металла перед окраской в случае оцинковки отличается от подготовки обычной стали. Если эти особенности не учесть, покрытие может сцепляться не с металлом, а со слабым поверхностным слоем. В таком случае очень быстро становится заметно, почему краска плохо прилипает к металлу.
Как выполняется подготовка оцинкованной стали к покраске
Корректная подготовка металлической поверхности под покраску для оцинковки обычно включает:
- Очистку и обезжиривание подходящим составом - щелочным или нейтральным (не растворителем);;
- Удаление нестабильных поверхностных (пассивационных) слоёв - кислотным травлением (фосфорная кислота, pH ~1.0) или щелочным раствором (pH 12.4–13.2);
- Фосфатирование — формирование конверсионного слоя фосфата цинка;
- Промывку и сушку;
- Нанесение совместимого грунта в нормативное технологическое окно.
Во многих случаях для этой задачи применяют фосфатирующий очиститель, особенно когда требуется не просто удалить загрязнения, а подготовить поверхность к более надёжному сцеплению с грунтом.
Фосфатирующий очиститель помогает:
- удалить остатки загрязнений;
- снизить влияние нестабильных поверхностных слоёв;
- улучшить условия для адгезии;
- подготовить основание под дальнейшее нанесение системы.
Если речь идёт о свежеоцинкованной поверхности, выборе системы для наружной эксплуатации или ответственных изделий, фосфатирующий очиститель часто становится важным элементом технологической схемы подготовки.
От чего зависит, будет ли краска по металлу держаться долго
Чтобы краска по металлу служила долго, важно не одно действие, а весь комплекс условий:
1. Правильная очистка
Если нарушена технология подготовки металла перед окраской, остальные этапы уже не компенсируют ошибку.
2. Подходящий грунт по металлу
Нужно учитывать, по какому основанию выполняется окраска: чёрная сталь, оцинковка, алюминий, ранее окрашенная поверхность.
3. Совместимость слоёв
Не каждый грунт совместим с любым промежуточным или финишным покрытием.
4. Контроль условий нанесения
Слишком высокая влажность, низкая температура металла, близость к точке росы — частые причины, почему краска вздувается на металле и теряет сцепление.
5. Соблюдение толщины
Если слой получился тоньше нормы, система теряет расчётную защитную способность.
6. Контроль адгезии
Для ответственных покрытий нужна проверка адгезии краски к металлу — например, методом решётчатого надреза или методом отрыва в зависимости от требований объекта.
Как улучшить адгезию краски к металлу: практический алгоритм
Если задача сформулирована как как улучшить адгезию краски к металлу, практический алгоритм будет таким:
Шаг 1. Определить тип основания и условия эксплуатации
Нужно понять, что именно окрашивается:
- Тип металла (углеродистая сталь, оцинковка, алюминий);;
- Категорию коррозионной активности по ISO 12944-2 (C2–C5, CX);
- Требуемую долговечность (low, medium, high, very high);
- Условия нанесения (цех, площадка, температура, влажность).
Шаг 2. Выполнить правильную подготовку металла к покраске
Сюда входят:
- Углеродистая сталь: абразивоструйная очистка до Sa 2½, шероховатость 50–85 мкм (grade medium, ISO 8503-2), солевое загрязнение ≤20 мг/м²;
- Оцинкованная сталь: обезжиривание → удаление пассивации → фосфатирование → промывка → сушка;
- Контроль: визуальный осмотр, тест на смачиваемость (water break test);
Если пользователь ищет чем обезжирить металл перед покраской, важно помнить: средство должно не просто “смачивать” поверхность, а реально удалять загрязнения и соответствовать технологии выбранной системы.
Шаг 3. Выбрать подходящую систему
Система должна соответствовать:
· Категории коррозионной активности;
· Требуемой долговечности;
· Совместимости слоёв (грунт → промежуточный → финиш);
· Условиям нанесения и сушки.
Пример системы для C4–C5 (высокая долговечность):
· Грунт: цинкнаполненный, 60 мкм;
· Промежуточный: эпоксидный высоконаполненный, 100–110 мкм;
· Финиш: алифатический полиуретан, 50–60 мкм;
· Общая DFT: 210–230 мкм.
Для разных условий применяют разные решения:
- цинконаполненный грунт — для высоких требований по антикоррозионной защите;
- антикоррозийный грунт по металлу на эпоксидной основе — для широкого круга промышленных задач;
- специальный грунт по оцинковке — для оцинкованной стали;
- финишные покрытия — с учётом УФ-стойкости, химической нагрузки и условий эксплуатации.
Шаг 4. Соблюдать технологию нанесения
Важно контролировать:
- температуру основания (поверхность должна быть на 3°C выше);
- относительную влажность (≤80% для большинства систем);
- точку росы;
- межслойные интервалы;
- толщину мокрого и сухого слоя.
Шаг 5. Проверить результат
Для ответственных объектов необходимы:
- Измерение DFT по SSPC PA 2 или ISO 19840;
- измерение толщины;
- тест адгезии покрытия к металлу (метод решётчатых надрезов по ISO 2409 или метод отрыва по ISO 4624);
- при необходимости — дополнительные приёмочные испытания.
Практический чек-лист: что делать, если краска отходит от металла
Если на объекте уже возникла проблема и видно, что краска отходит от металла, действовать нужно не косметически, а технологически:
- Определить характер дефекта:
- шелушение;
- пузыри;
- отслоение по слоям;
- отрыв до металла.
- Проверить, что находится под покрытием:
- коррозия;
- пыль;
- масло;
- соли;
- остатки старого непрочного слоя;
- белая ржавчина на оцинковке.
- Оценить, был ли правильно выбран грунт по металлу или грунт по оцинковке.
- Проверить соблюдение условий нанесения:
- влажность;
- температура поверхности;
- межслойные интервалы.
- Удалить дефектное покрытие до прочного основания и заново выполнить подготовку металла под покраску.
Если этого не сделать, локальный ремонт часто оказывается временным, и через короткое время повторяется та же проблема: краска отслоилась после грунтовки, краска отходит после дождя, краска не держится на ржавом металле.
Какие материалы чаще всего применяют для повышения адгезии и долговечности
При выборе системы для промышленной или строительной окраски особое внимание стоит уделить материалам, которые работают на сцепление и антикоррозионную стойкость:
Если статья размещается на коммерческом сайте, именно здесь логично и естественно ставить внутренние ссылки на категории или карточки продуктов: фосфатирующий очиститель и цинконаполненный грунт.
Вывод: почему важно правильно выполнять подготовку металла перед покраской
Если коротко ответить на вопрос, почему краска отходит от металла, то в большинстве случаев причина в одном из четырёх факторов:
- неправильная подготовка металла к покраске;
- неподходящий грунт по металлу;
- недостаточная толщина покрытия;
- игнорирование особенностей оцинковки.
Надёжная покраска металла всегда строится как система:
- очистка поверхности;
- правильная грунтовка металла перед покраской;
- подбор совместимых слоёв;
- контроль условий нанесения;
- проверка адгезии и толщины.
Только такой подход позволяет добиться ситуации, когда краска по металлу действительно держится долго, а покрытие работает как полноценная антикоррозионная защита, а не как временный декоративный слой.
Источники:
1. ISO 12944-5:2019. Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 5. Защитные лакокрасочные системы.
2. American Galvanizers Association. Successful Duplex Coatings Depend on Proper Surface Preparation .
3. Finishing.com. Paint Adhesion on Galvanised Surface: Strong Fixes for Peeling .
4. Finishing.com. Powder Coat Zinc Plate: Powerful Fix for Adhesion Problems .
5. ScienceDirect. Paint adhesion on titanium and zirconium oxide conversion coated galvanised steel .
6. BHEL. Coating specifications for steel structures .
7. IOGP. Supplementary Specs to NORSOK M-501 .
8. ARMEPOX DTM 243 Mastic ALU. Техническая спецификация .


